弯圆加工与机械来料加工 工艺解析、服务流程与质量控制
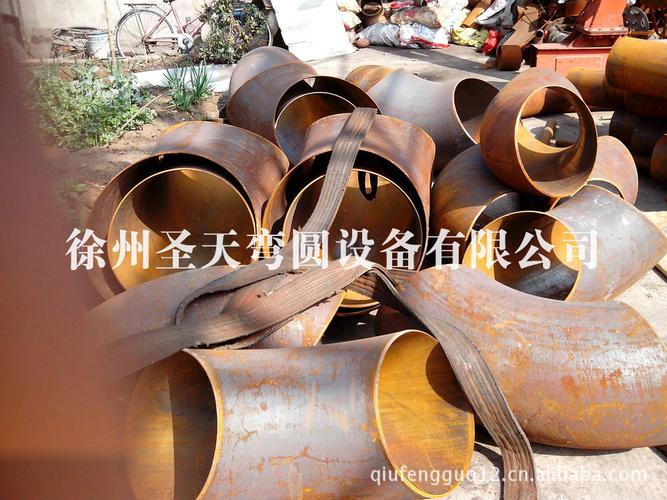
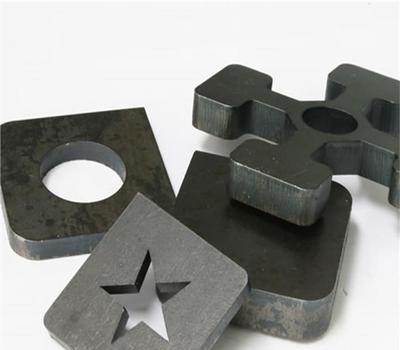
弯圆加工是金属塑性成形的重要分支,广泛应用于建筑、能源、交通和机械制造等领域。机械来料加工则是一种由客户提供原材料或半成品,由加工方按图纸和技术要求完成加工的服务模式。本文从弯圆加工的核心工艺出发,结合机械来料加工的服务流程与质量控制要点,为需求方提供系统的技术参考。
一、弯圆加工的核心工艺与设备选择
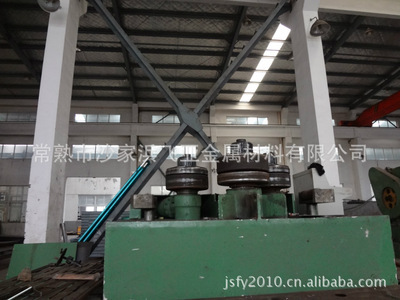
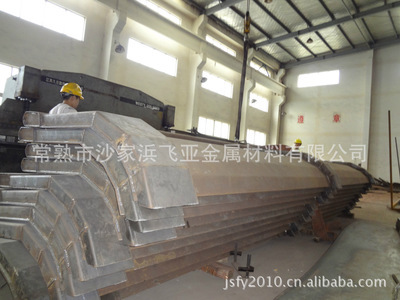
弯圆加工主要包括滚弯、拉弯和压弯三大类。滚弯通过三辊或四辊卷板机使材料连续弯曲,适合大半径、长尺寸的圆弧件,如筒体、管道和型材圈;拉弯在弯曲的同时施加切向拉力,可有效减少回弹和截面畸变,适用于小弯曲半径、高精度的型材和管件;压弯则利用折弯机或压力机在模具间成形,适合短尺寸、特定角度的弯曲件。选择设备时,需综合考虑材料种类、截面形状、弯曲半径、精度要求及批量大小。例如,大直径厚壁钢管宜采用四辊卷板机,铝合金型材优先考虑拉弯工艺,而批量小的非标件可选用压弯配合通用模具。
二、弯圆加工中的材料适应性分析
不同材料在弯曲过程中的回弹、延伸率和截面稳定性差异显著。碳钢和低合金钢塑性较好,但需注意厚板弯曲时的中性层偏移;不锈钢加工硬化倾向强,需控制单次弯曲量并可能安排中间退火;铝合金回弹较大,拉弯工艺更有优势;铜和钛合金则对模具表面质量和润滑条件要求较高。对于封闭截面(如方管、圆管),弯曲时易出现截面畸变和起皱,可通过填充芯棒、采用拉弯或局部加热等方式改善。来料加工前,加工方通常会对材料进行工艺性评估,必要时进行小样试弯,以确定回弹补偿量和模具参数。
三、机械来料加工的服务流程与协作要点
机械来料加工一般包括需求沟通、图纸审核、工艺方案制定、试制与首件确认、批量生产和交付验收等环节。需求方需提供明确的材料牌号、尺寸公差、表面处理要求和质量验收标准;加工方则负责编制工艺卡、设计工装夹具并制定检验计划。协作中常见的风险点包括材料余量不足、图纸与实物不匹配、搬运存放导致变形等。建议在合同中约定来料检验责任、损耗率范围和返工规则,并建立双方签字的样品封存机制。合理的来料加工模式能帮助需求方降低设备投资、缩短交期,同时将专业弯曲工序交由具备经验和检测手段的工厂完成质控。
四、尺寸精度控制与回弹补偿方法
弯圆件的精度控制重点在于弯曲半径、弦长、弧长、平面度和截面圆度。回弹是影响精度的首要因素,常用补偿方法包括:根据材料试验数据在编程时预设过弯量;使用可调整的模具间隙和辊轮压力;拉弯时通过拉力调节减小回弹;对批量件采用首件测量后修正参数的方式。对于高精度要求的环形件,可在弯圆后进行定径整形或热处理稳定尺寸。测量方面,建议使用弧形样板、三坐标测量机或激光跟踪仪对关键尺寸进行抽检和全检,建立工艺参数与检测结果的对应记录。
五、质量控制要点与常见缺陷防治
来料加工的质量控制应覆盖材料入厂检验、过程巡检和成品验收。弯圆加工的常见缺陷有起皱、破裂、截面畸变、回弹超差和表面划伤。起皱多因内侧受压失稳,可增大弯曲半径、使用芯棒或减小单次弯曲量;破裂常出现在外侧拉伸区,需控制延伸率、修整模具圆角并优化润滑;截面畸变可通过填充支撑或采用拉弯工艺改善;表面划伤则需保持模具和辊面清洁,必要时加贴保护膜。质量文件宜包括材料证明、首件检验报告、过程参数记录和最终尺寸检测报告,对关键安全件还应保留工艺评定记录。
弯圆加工与机械来料加工的结合,本质是将专业成形能力与客户材料资源对接。需求方在选择加工伙伴时,应重点考察其工艺方案能力、回弹控制经验、检测手段和质量追溯体系;加工方则需在来料验收、首件确认和批量稳定性上下足功夫。通过明确的图纸标准、合理的工艺参数和双向的质量记录,双方可以在控制成本的同时获得稳定可靠的弯圆件。
如若转载,请注明出处:http://www.kmscjd.com/product/52.html
更新时间:2026-11-07 17:59:59